- La RFID HF convient à l’identification sur des positions de lecture définies, tandis que l’UHF facilite le suivi à plus longue distance et la lecture simultanée de plusieurs étiquettes.
- Les interfaces RFID relient les lecteurs aux systèmes de commande par des protocoles industriels comme PROFINET, EtherNet/IP et Modbus TCP.
- Les capteurs de surveillance d’état détectent des changements pouvant signaler une usure ou un dysfonctionnement avant une panne.
- TAS accompagne la configuration et le diagnostic des appareils, puis le traitement, la visualisation et la surveillance des données selon les composants utilisés.
Une pièce arrive au poste de fabrication suivant, un chariot élévateur transporte une palette à travers l'entrepôt, des vibrations inhabituelles sont détectées sur un moteur. Derrière ces processus se cachent différentes tâches relevant de l'automatisation industrielle.
Turck propose à cet effet la technologie RFID, des systèmes de commande décentralisés, des capteurs industriels et des solutions sans fil. La Turck Automation Suite (TAS) complète la gamme avec des outils de configuration, d'exploitation, de diagnostic et de surveillance de l'état.
Quand la machine sait quelle pièce se trouve devant elle
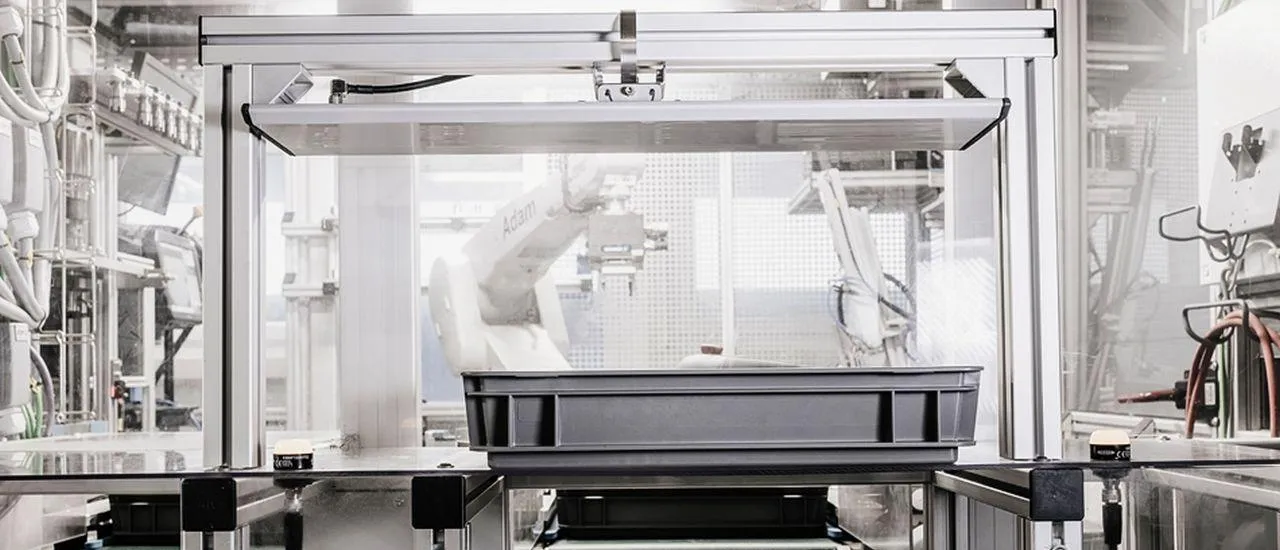
Un porte-pièce entre dans une station d’usinage. Avant même que la machine ne commence son travail, une tête de lecture RFID lit l’identifiant du porte-pièce. Grâce à cet identifiant, le système de commande peut déterminer quelle pièce est arrivée et quelle étape de fabrication doit être effectuée. Il compare ces informations aux données de production enregistrées, valide l’usinage et peut ensuite documenter le résultat. Selon l’application, de nouvelles informations sont enregistrées sur le support de données RFID ou stockées dans le système d’exécution de la fabrication (MES).
Les avantages se manifestent pendant le fonctionnement : les pièces peuvent être associées à leur commande, les étapes d’usinage peuvent être retracées et différentes variantes de produits peuvent être fabriquées sur la même ligne. La RFID établit le lien entre l’objet physique et les informations nécessaires à une production automatisée. C’est le logiciel de commande qui détermine la décision prise par la machine.
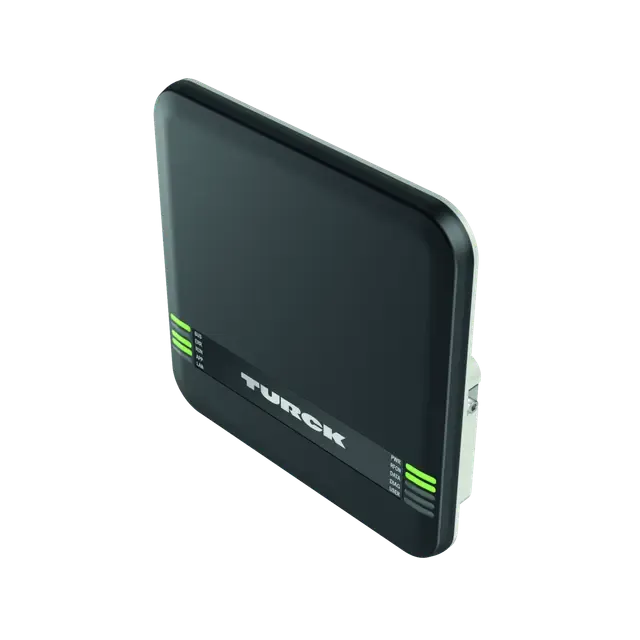
Turck répond à ces besoins grâce à des systèmes RFID HF et UHF. La RFID HF est particulièrement adaptée à l’identification fiable de pièces à des positions de lecture définies dans la production. La RFID UHF permet l’identification et le suivi automatiques de marchandises, de pièces et de supports de charge sur de plus longues distances.
Comme il est possible de détecter simultanément de nombreuses étiquettes RFID, cette technologie est notamment utilisée lors des contrôles à la réception des marchandises, aux portiques RFID et pour le suivi des matériaux dans les processus de production et de logistique.
Comment les données RFID facilitent le contrôle de la production
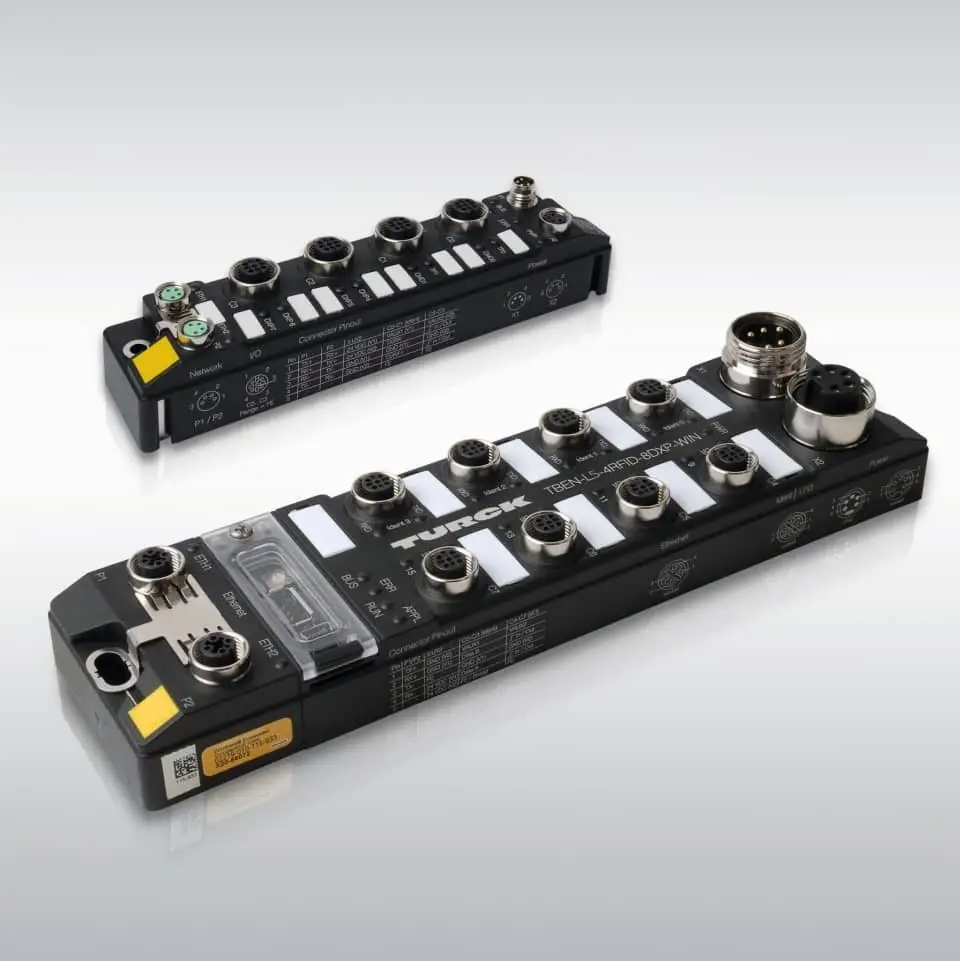
Pour qu’une machine puisse exploiter les informations RFID, les têtes de lecture sont reliées au système de commande de l’installation via des interfaces RFID. Ces interfaces reçoivent les données lues et les transmettent au système de commande via des protocoles de réseau industriels tels que PROFINET, EtherNet/IP ou Modbus TCP.
Dans le sens inverse, elles transmettent des commandes au système de contrôle vers les têtes de lecture, par exemple pour enregistrer de nouvelles informations sur un support RFID. Turck propose à cet effet des interfaces RFID compactes de la gamme TBEN ainsi que des solutions modulaires telles que les modèles BL20 et BL67.
Les informations enregistrées sur l’étiquette RFID dépendent du processus de fabrication. Certaines installations utilisent simplement un identifiant unique grâce auquel le MES fournit les ordres de fabrication, les étapes de traitement et les résultats de contrôle correspondants. Dans d’autres applications, le support de données RFID contient lui-même des informations de production qui sont lues et mises à jour pendant la fabrication.
Les mouvements de matériaux deviennent traçables
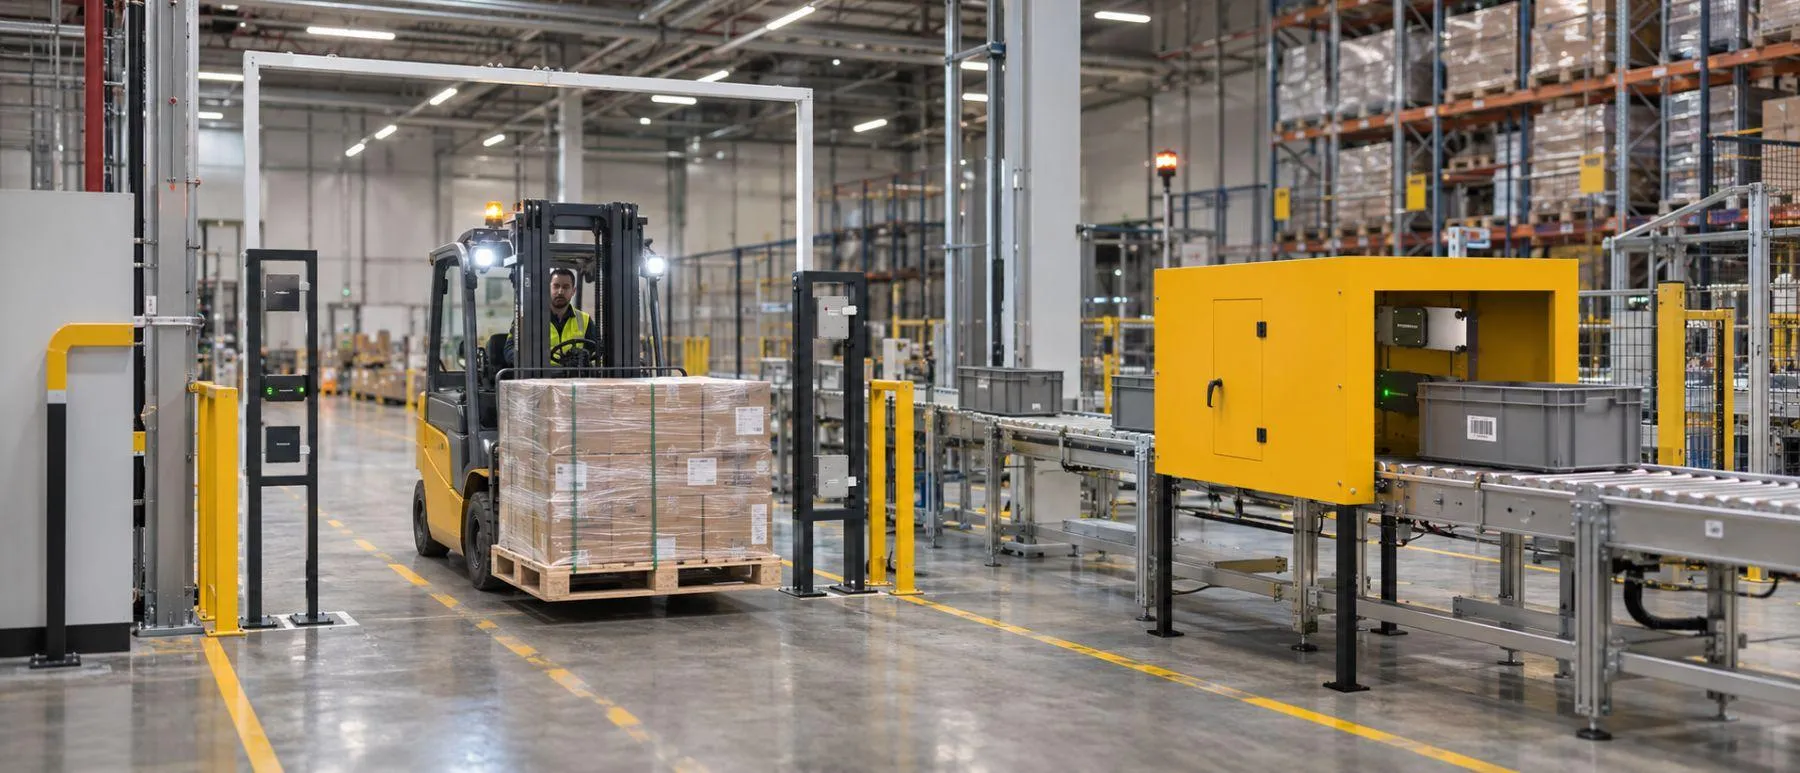
Ce qui commence au poste d’usinage avec une seule pièce se poursuit dans la logistique avec des flux de marchandises entiers. Les palettes passent par la réception des marchandises, les conteneurs circulent sur des convoyeurs et les chariots élévateurs transportent les marchandises entre les zones de stockage et de production. La RFID permet d’enregistrer automatiquement ces mouvements et de mettre immédiatement les informations à disposition pour la gestion des stocks et le contrôle des flux de matériaux.
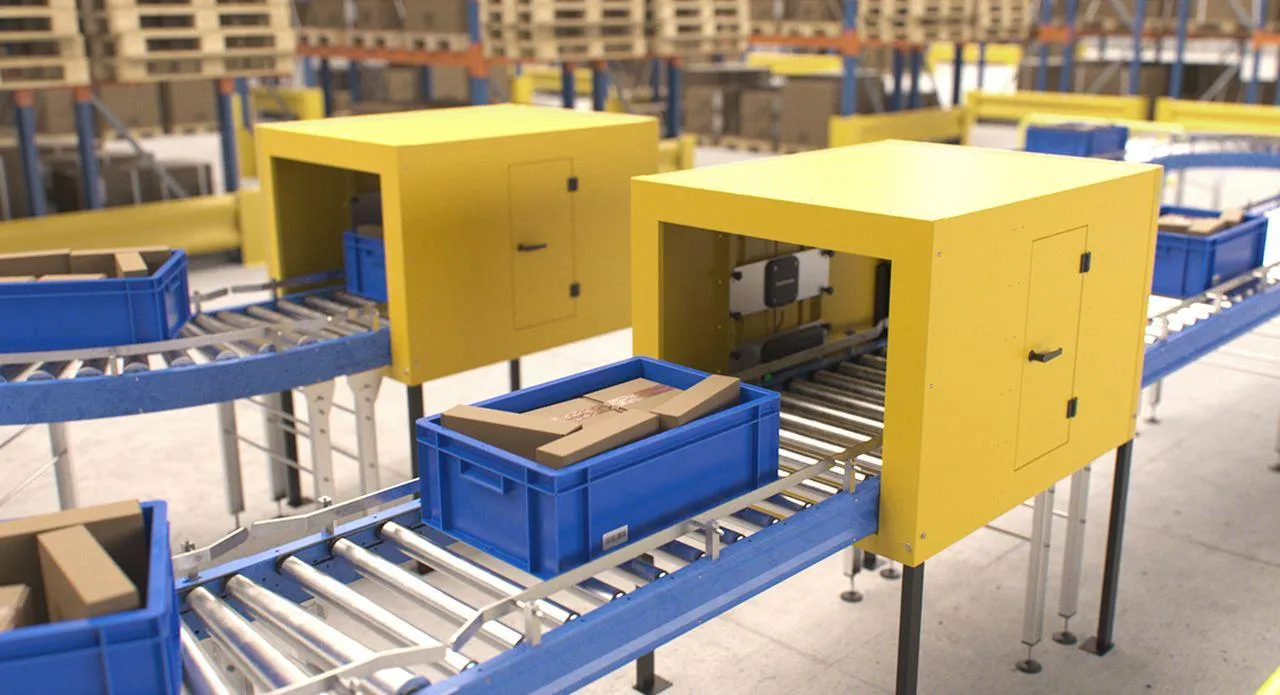
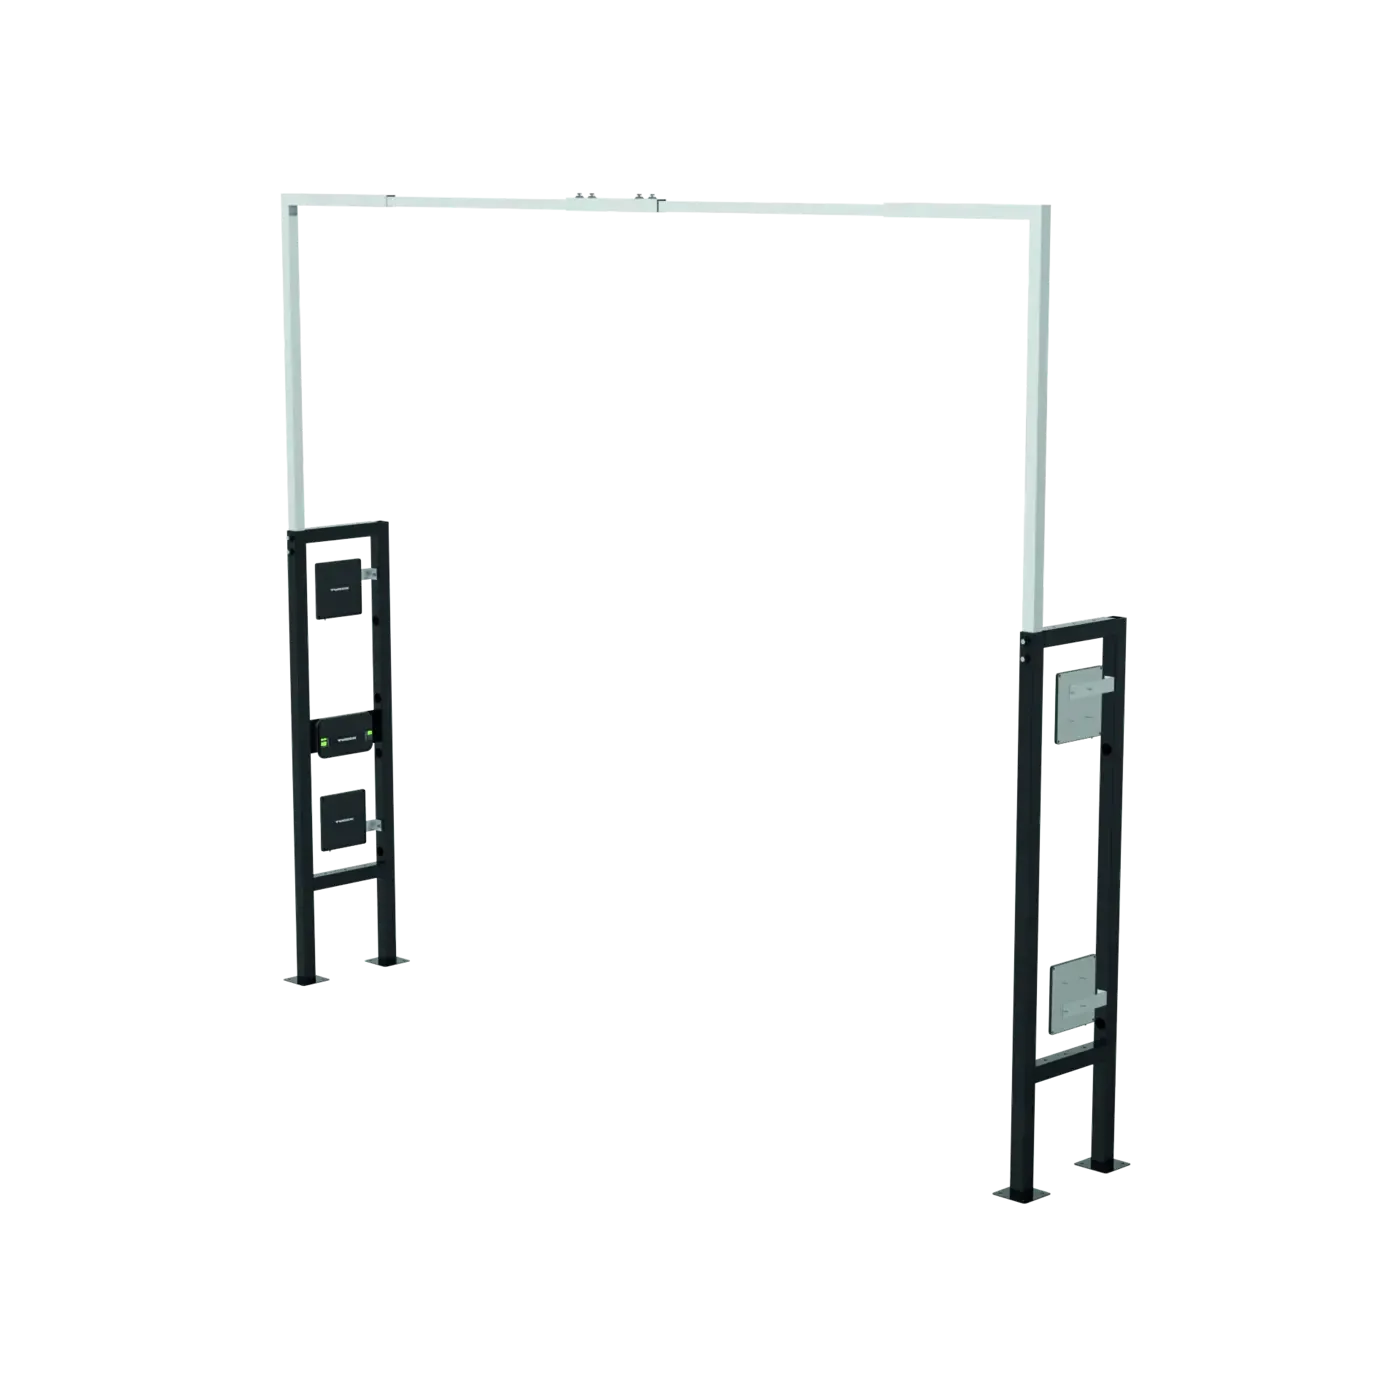
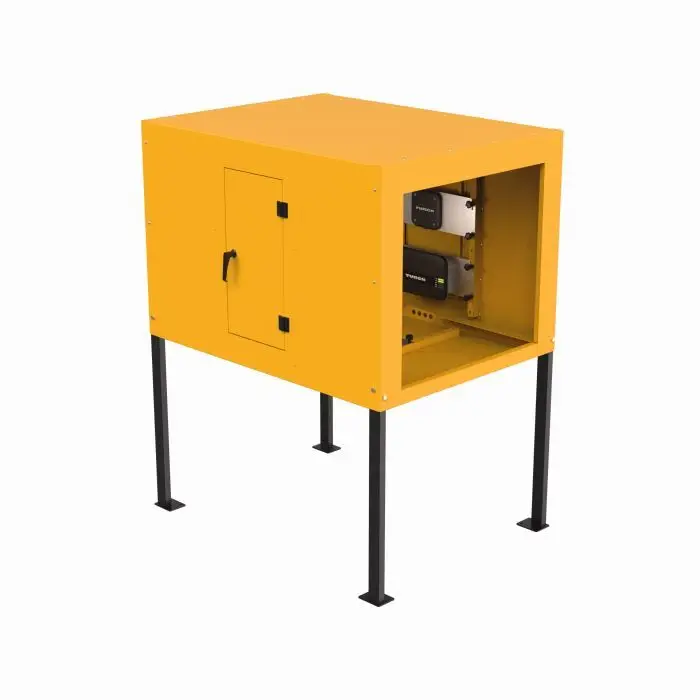
Turck propose à cet effet des lecteurs RFID UHF, des antennes ainsi que des solutions prêtes à l’emploi de portiques et de tunnels RFID.
Pour les applications de suivi à grande échelle, Turck Vilant Systems complète la gamme avec des logiciels spécialisés qui associent les événements de lecture RFID à des mouvements de marchandises concrets et transmettent les informations aux systèmes logistiques et de production existants. Cela inclut également des solutions RFID pour chariots élévateurs, qui permettent de documenter automatiquement les transports internes.
Connexes Matériel

Comment Turck automatise des lignes de manutention entières
L’identification des marchandises et des conteneurs ne représente qu’une partie de la technique de convoyage. Les marchandises transportées doivent également être déplacées, contrôlées et acheminées vers les stations appropriées. Le concept des « Digital Conveyor Lines », que l’entreprise prévoit de présenter au salon SPS 2026 à Nuremberg, illustre la manière dont Turck met en œuvre ces tâches grâce à une technologie d’automatisation décentralisée.
Dans un tel système de convoyage modulaire, la technologie RFID identifie les conteneurs de transport, tandis que des capteurs détectent leur position. Des contrôleurs décentralisés de moteurs à rouleaux, tels que le TBEN-LL-4RMC, commandent jusqu’à quatre moteurs à rouleaux CAN et traitent des signaux supplémentaires provenant de capteurs et d’actionneurs.
La commande décentralisée facilite la conception modulaire des lignes de convoyage, car les moteurs et les capteurs peuvent être raccordés directement aux segments correspondants.
Avec la caméra TIV-AI, Turck propose en outre une solution de vision industrielle permettant de contrôler automatiquement certaines caractéristiques des produits. Les données d’exploitation des moteurs à rouleaux, telles que la consommation électrique et la durée de fonctionnement, fournissent des informations supplémentaires sur l’état du système de convoyage.
Ce que les machines révèlent sur leur état
Des vibrations inhabituelles, une hausse des températures ou des variations des valeurs de pression peuvent signaler précocement une usure ou des dysfonctionnements. La surveillance de l’état (Condition Monitoring) permet de détecter et d’analyser en continu ces changements afin de planifier les interventions de maintenance de manière plus ciblée et d’éviter les arrêts imprévus.
Turck propose différentes solutions de capteurs à cet effet. Les capteurs CMVT surveillent les vibrations et les températures au niveau des moteurs, des pompes ou des réducteurs. Les capteurs CMMT détectent les variations de champ magnétique et les températures, tandis que les capteurs CMTH mesurent la température et l’humidité de l’air. Pour des analyses détaillées des vibrations, le CMVT-M8TE fournit en outre des données brutes d’accélération.
Selon le modèle, les capteurs peuvent être connectés à des automates et à des systèmes de surveillance via IO-Link, des sorties de commutation ou d’autres interfaces industrielles.
La technologie sans fil permet de récupérer des valeurs de mesure même dans des zones éloignées
Lorsque les points de mesure sont très éloignés ou difficiles d’accès, l’installation de câbles supplémentaires peut s’avérer fastidieuse. C’est là que la technologie radio industrielle offre des possibilités supplémentaires.
Avec le DX80, Turck propose un système composé de nœuds radio alimentés par batterie et de passerelles. Les nœuds captent les signaux des capteurs connectés et les transmettent via une liaison radio propriétaire à 2,4 GHz. Selon le modèle de l’appareil et les conditions d’installation, Turck annonce des portées pouvant atteindre 3,2 kilomètres.
Une solution de surveillance des entrepôts illustre comment les données parviennent jusqu’à une application de surveillance. Un capteur M12MFTH mesure la température et l’humidité de l’air. Un nœud radio DX80 envoie les valeurs à une passerelle DX80, qui les transmet via Modbus RTU à une passerelle IoT TX800M.
Les informations parviennent finalement à TAS Cloud via le Wi-Fi ou le réseau mobile. Les responsables peuvent y suivre les valeurs mesurées, analyser les évolutions à long terme et être avertis en cas de dépassement des seuils. Des points de mesure supplémentaires peuvent être intégrés via d’autres nœuds radio, sans avoir à poser de nouvelles lignes de données à travers toute la zone de stockage.
TAS facilite l’accès aux appareils et aux données de mesure
Quiconque met en place des points de lecture RFID ou installe des capteurs supplémentaires doit configurer les appareils, vérifier leur bon fonctionnement et rendre les données de mesure exploitables. Pour cela, Turck met à disposition l’Automation Suite. Derrière TAS se cachent plusieurs outils qui prennent en charge différentes tâches tout au long du cycle de vie d’une machine et dans le domaine de l’automatisation.
TAS Desktop facilite la mise en service et le diagnostic des appareils Turck compatibles. Les utilisateurs peuvent lire et écrire des étiquettes RFID, vérifier la qualité de la détection et analyser les zones de lecture UHF à l’aide d’outils tels que Tag Trace ou Tag Population.
D'autres composants viennent s'ajouter pour la surveillance continue des données industrielles. TAS Edge permet le traitement local et la mise à disposition des données de processus et d'état. TAS Cloud fournit des tableaux de bord, des historiques et des alertes.
Les fonctionnalités TAS pertinentes dépendent de l’application. Dans le cas d’un poste de production RFID, TAS Desktop aide principalement à la configuration et au dépannage ; le contrôle de production et le MES traitent les ordres de fabrication proprement dits. Dans le cas d’une surveillance sans fil de la température, en revanche, l’affichage des valeurs mesurées et les alertes dans TAS Cloud peuvent occuper le premier plan.
Plus de transparence, plus de contrôle, plus de possibilités
Lorsque les machines identifient la pièce qui se trouve devant elles, que les mouvements de matériaux sont automatiquement documentés et que les capteurs signalent à temps les changements dans le fonctionnement des installations, de nouvelles possibilités s’ouvrent pour une production plus efficace.
Les processus de fabrication peuvent être pilotés de manière plus ciblée, les flux de marchandises suivis de manière plus fiable et les interventions de maintenance planifiées de manière plus proactive.
Turck propose à cet effet une large gamme de technologies d’automatisation industrielle – allant de la RFID et des techniques de commande décentralisées aux capteurs intelligents et aux solutions sans fil, en passant par l’analyse des données avec TAS.
La force de cette gamme réside dans sa polyvalence : les entreprises peuvent optimiser des processus individuels, moderniser des installations existantes ou développer de nouveaux concepts d’automatisation. La technologie industrielle se transforme ainsi en progrès concret pour la production, la logistique et la maintenance.