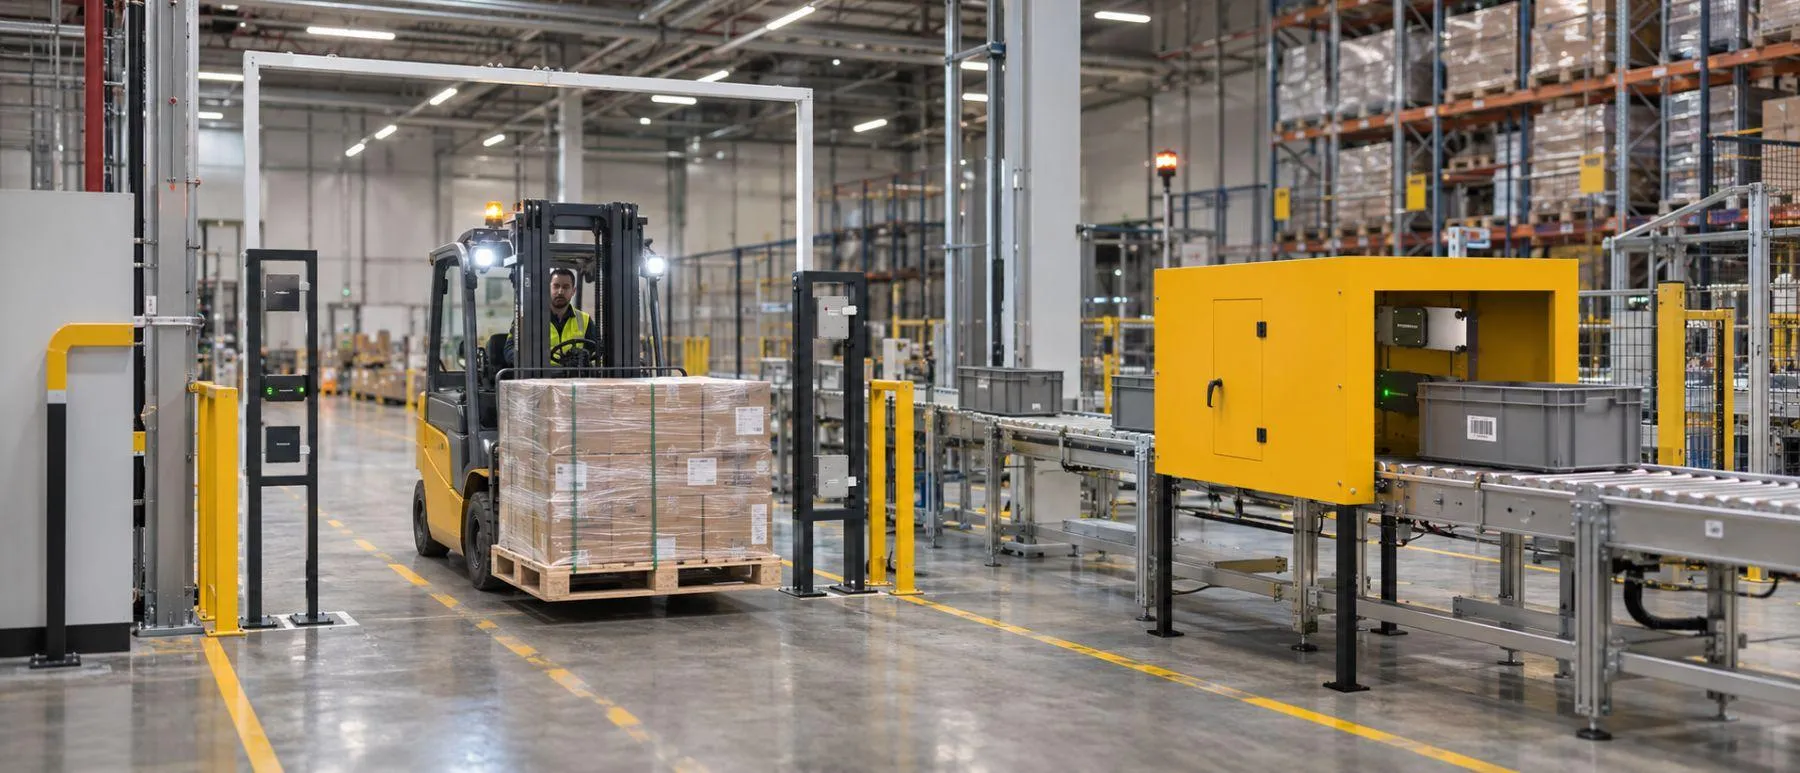
- RFID-Gates erfassen Warenbewegungen an Übergabepunkten automatisch und ohne zusätzliche Scanvorgänge.
- Lesetunnel ermöglichen vor allem auf Förderstrecken die zuverlässige Vollständigkeitskontrolle von Sendungen.
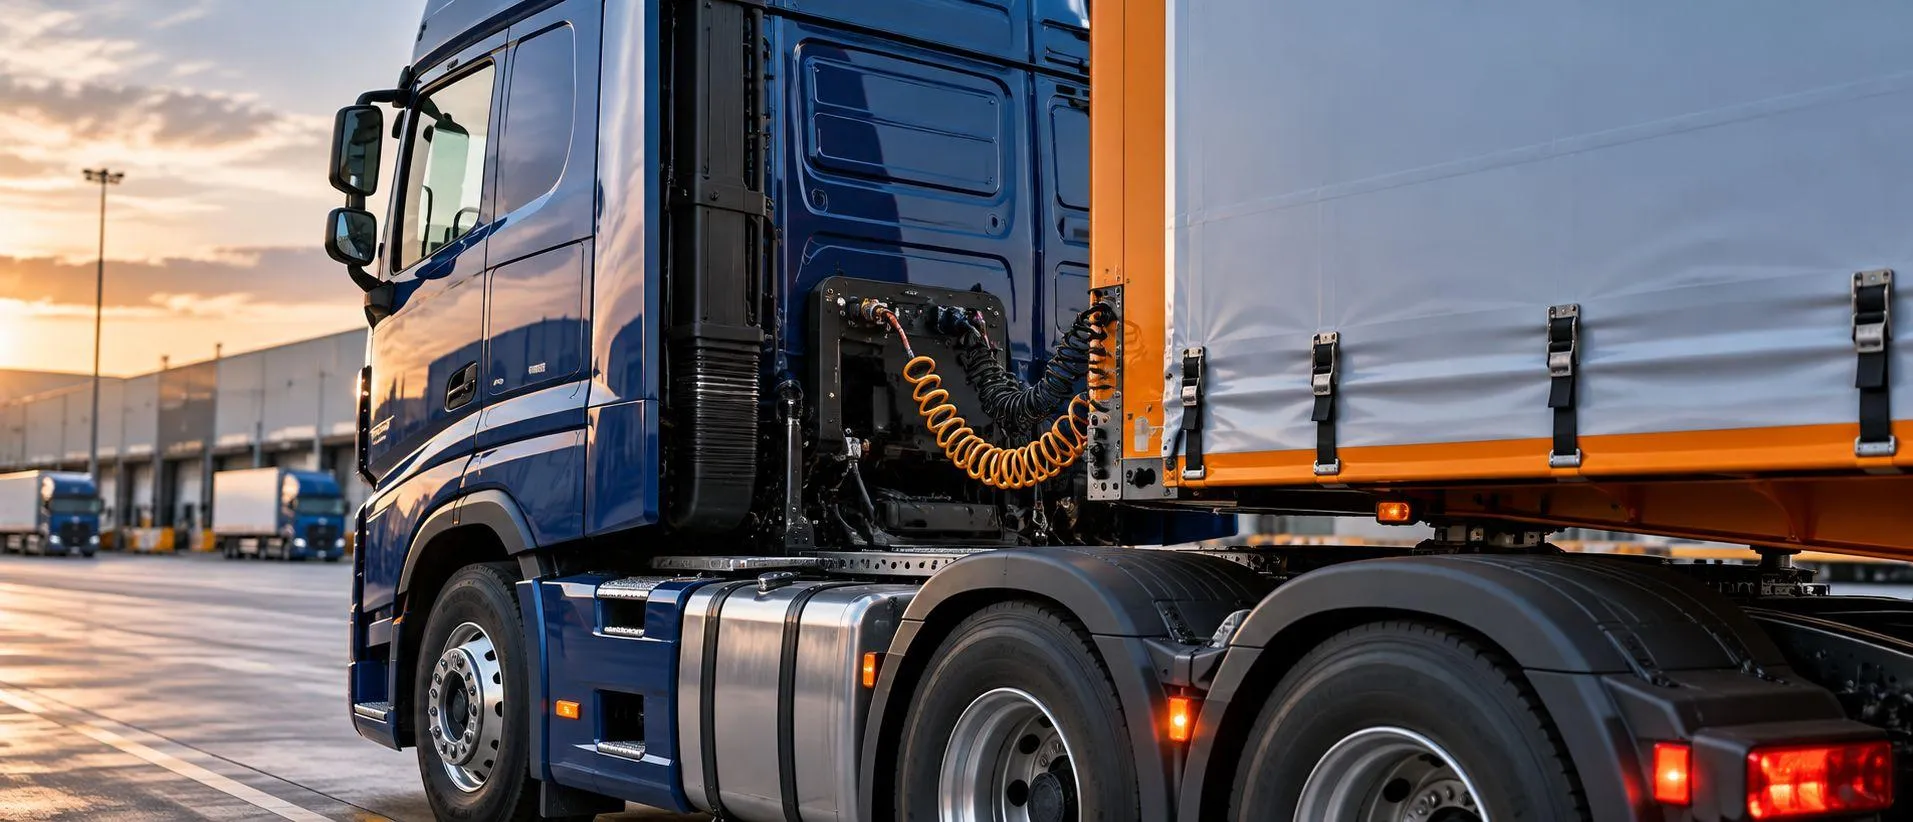
- RFID-Gabelstapler mit mobiler Identifikation ergänzen stationäre Lesepunkte und erfassen Waren direkt während der Handhabung.
- Die Integration von RFID-Daten in WMS und ERP ist essenziell, um aus Identifikationen konkrete Prozessschritte abzuleiten und Automatisierungen zu ermöglichen.
Eine Palette wurde eingelagert – aber am richtigen Platz? Eine Sendung verlässt das Lager – doch ist sie vollständig? RFID kann Warenbewegungen automatisch erfassen, ohne den Materialfluss für einzelne Scans zu unterbrechen. Entscheidend ist das Zusammenspiel von RFID-Gates, Lesetunneln und Gabelstaplern mit integrierter RFID-Technologie. Hendrik Grumpe, Product Manager RFID UHF Systems bei Turck, erklärt, wie Unternehmen daraus eine durchgängige Materialverfolgung entwickeln und welche Rolle WMS und ERP dabei spielen.
Vom Wareneingang bis zum Versand: Jede Warenbewegung zählt
In der Intralogistik reicht es nicht aus, zu wissen, welche Waren sich im Lager befinden. Entscheidend ist auch, wo sie zuletzt erfasst wurden, welchem Auftrag sie zugeordnet sind und welchen Prozessschritt sie als Nächstes durchlaufen müssen. Fehlen diese Informationen oder werden sie erst zeitverzögert eingetragen, entstehen Suchaufwand, falsche Bestände und Fehler bei der Kommissionierung.
UHF-RFID ermöglicht es, gekennzeichnete Materialien, Produkte und Ladungsträger berührungslos und ohne Sichtkontakt zu identifizieren. Die Erfassung kann während des Transports erfolgen, ohne dass jeder Artikel einzeln gescannt werden muss.
Für Hendrik Grumpe beginnt die durchgängige RFID-Erfassung häufig bereits beim Rohmaterial. Im Wareneingang werden Zugänge registriert und Bestandsveränderungen automatisch an die Lagerverwaltung übermittelt. Diese Informationen bilden die Grundlage für eine zuverlässige Produktionsplanung und können automatisierte Nachbestellungen unterstützen.
In der Fertigung kommt die Identifikation von Werkzeugen, Werkstückträgern und Materialien hinzu. Sie hilft dabei, die korrekte Zuordnung sicherzustellen und Produktionsfehler zu vermeiden. Im Lager lassen sich anschließend Produkte, Trays, Mehrwegbehälter und andere Ladungsträger über ihre RFID-Kennzeichnung identifizieren und ihre Bewegungen nachvollziehen.
Die Herausforderung besteht darin, diese einzelnen Erfassungen über verschiedene Prozessschritte hinweg miteinander zu verbinden.
RFID-Gates erfassen Waren während der Bewegung
An Übergängen zwischen Wareneingang, Lager, Produktion und Versand übernehmen stationäre RFID-Gates eine zentrale Aufgabe. Sie identifizieren Waren beim Passieren einer definierten Lesezone und liefern damit Informationen darüber, welcher Übergabepunkt durchlaufen wurde.
„RFID-Gates erfassen Warenbewegungen zwischen Prozessschritten“, erklärt Grumpe. „Dadurch, dass sie stationär sind, können Lesungen direkt einem Ort zugewiesen werden.“
Ein zusätzlicher Scanvorgang ist dabei nicht erforderlich. Die Ware passiert das Gate während eines ohnehin vorgesehenen Transports. Dadurch können bestehende Materialflüsse automatisch dokumentiert werden, ohne zusätzliche manuelle Arbeitsschritte einzuführen.
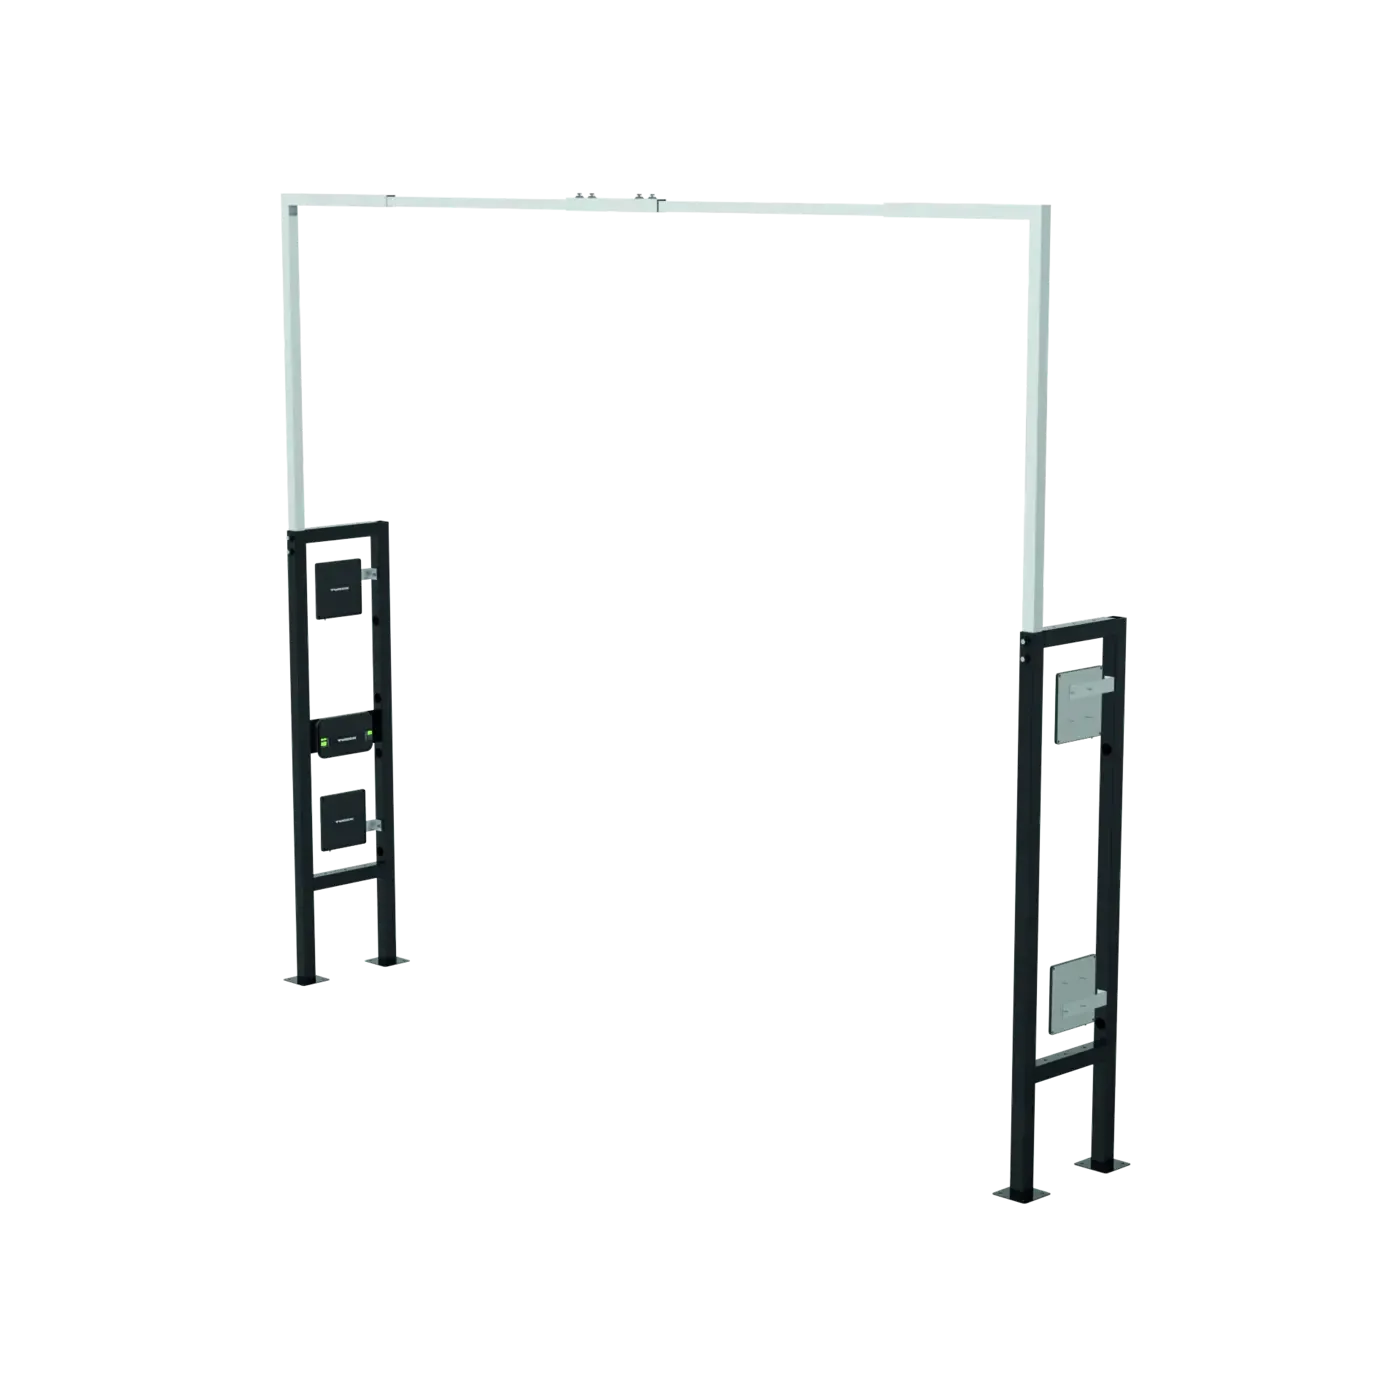
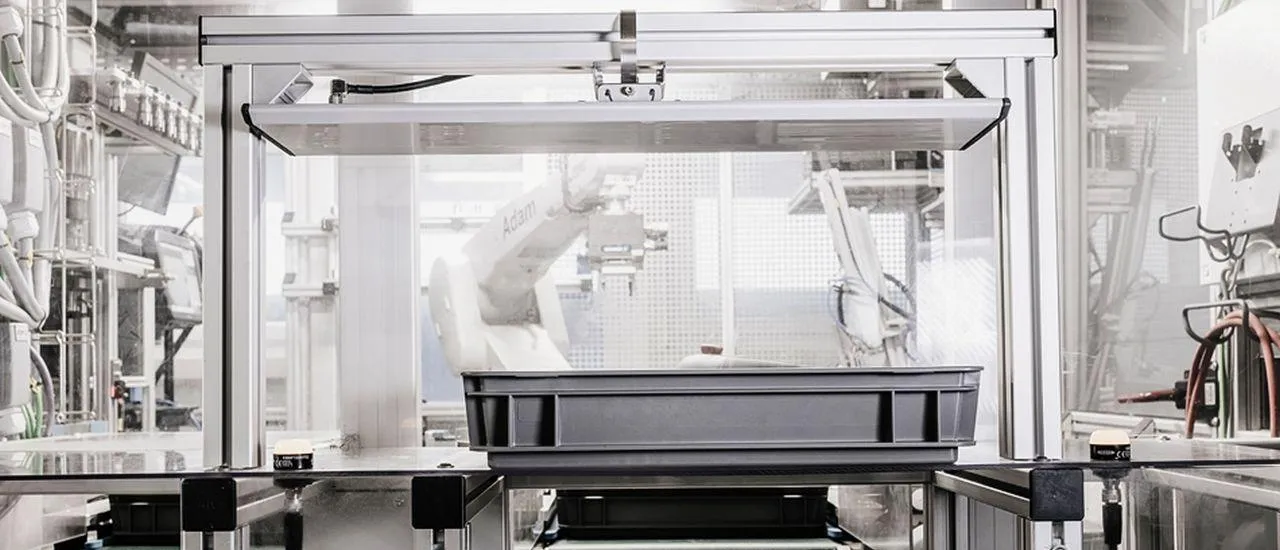
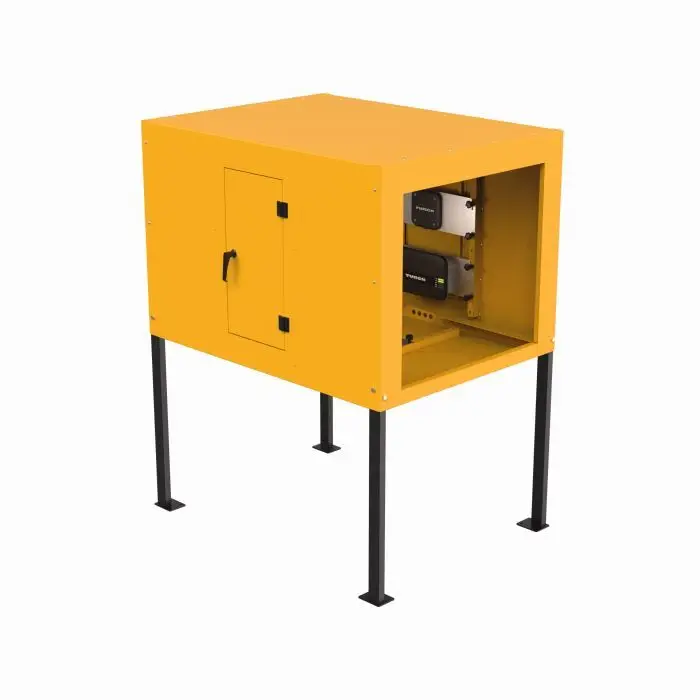
Turck UHF-SYS-GATE-PASS-ETSI
Das Turck UHF-SYS-GATE-PASS-ETSI optimiert die automatisierte RFID-Erfassung an Übergabepunkten mit flexibler Bauweise und robuster Technik.
Auf Förderstrecken kann ein RFID-Tunnel die bessere Lösung sein. Hier stellt insbesondere die metallreiche Umgebung hohe Anforderungen an die Funktechnik. Förderanlagen, Rahmenkonstruktionen und benachbarte Waren können das Funkfeld beeinflussen und unerwünschte Erfassungen begünstigen.
Ein Tunnel ermöglicht es, die Lesezone gezielt auf einen begrenzten Förderabschnitt auszurichten. Das ist besonders hilfreich, wenn zahlreiche RFID-Datenträger zuverlässig erfasst werden sollen.
Eine typische Anwendung ist die automatische Vollständigkeitskontrolle: Noch während eine Kiste auf dem Förderband zum Versand transportiert wird, kann das System ihren RFID-gekennzeichneten Inhalt mit den erwarteten Artikeln abgleichen. Fehlende oder unerwartete Artikel lassen sich so bereits vor dem Versand erkennen.
RFID-Gabelstapler bringen die Identifikation direkt zur Ware
Stationäre RFID-Gates dokumentieren Übergänge an festgelegten Punkten. Was zwischen diesen Punkten geschieht, bleibt jedoch nicht zwangsläufig sichtbar.
Hier können Gabelstapler mit integrierter RFID-Technologie zusätzliche Informationen liefern.
Wird eine Palette aus einem Regalfach entnommen oder in eine Versandzone transportiert, kann der Stapler die Ware während der Handhabung identifizieren. In Verbindung mit der Lagerplatzidentifikation oder den Auftragsdaten des Staplerleitsystems lassen sich solche Warenbewegungen anschließend im Lagerverwaltungssystem automatisch verbuchen.
„RFID-Gabelstapler operieren ortsunabhängiger als RFID-Gates und können überall Waren erfassen“, erläutert Grumpe.
Das ist vor allem in weitläufigen Lagerhallen und Außenbereichen von Vorteil, in denen sich stationäre Lesepunkte nicht überall sinnvoll installieren lassen.
Allerdings ist die mobile Identifikation kein vollständiger Ersatz für stationäre Systeme. Die Erfassungszone eines Staplers ist physikalisch begrenzt. Häufig werden einzelne Waren oder kleinere Gruppen identifiziert.
Ein stationäres RFID-Gate kann dagegen mit mehreren passend angeordneten Antennen eine größere Lesezone abdecken. Das ist beispielsweise dann relevant, wenn zahlreiche Pakete auf einer Palette zusammengefasst und gleichzeitig erfasst werden müssen.
Die Stärke einer durchgängigen RFID-Lösung liegt somit im Zusammenspiel: Mobile Systeme begleiten die Warenbewegung, stationäre Systeme kontrollieren definierte Übergabepunkte.
Wenn der RFID-Reader die falsche Palette erfasst
Stehen mehrere Paletten dicht nebeneinander oder folgen Waren auf einer Förderstrecke mit geringem Abstand, können Tags außerhalb der vorgesehenen Lesezone erfasst werden. Solche Fehllesungen sind von Mehrfachlesungen zu unterscheiden, bei denen derselbe Datenträger wiederholt erkannt wird.
Mehrfachlesungen lassen sich in der Regel durch Middleware oder übergeordnete Systeme filtern. Schwieriger sind unerwünschte Erfassungen benachbarter Waren, weil sie zu falschen Prozesszuordnungen führen können.
Grumpe betont deshalb die Bedeutung der technischen Parametrierung. Bei UHF-RFID müssen insbesondere Antennenausrichtung und Sendeleistung so eingestellt werden, dass die Erfassungszone möglichst genau auf die vorgesehenen Waren begrenzt ist.
Entscheidend sei, „die Ausrichtung von Antennen sowie die abgestrahlte Leistung so zu wählen, dass die Übertragungszone möglichst auf den Bereich ausgerichtet ist, wo die Datenträger erfasst werden sollen“, erklärt Grumpe.
Zusätzlich können die empfangenen Signale ausgewertet werden. Signale von außerhalb der vorgesehenen Lesezone erfassten Tags weisen häufig geringere Signalstärken und niedrigere Leseraten auf als die Signale der gewünschten Datenträger.
Anhand der Signalstärke und der Anzahl der Lesungen lassen sich solche Ergebnisse filtern – entweder direkt im RFID-Reader oder in einer übergeordneten Softwareebene.
Eine zuverlässige RFID-Anwendung entsteht damit nicht allein durch leistungsfähige Lesegeräte. Antennen, Sendeleistung, Erfassungszonen und Filterregeln müssen auf die tatsächlichen Prozessbedingungen abgestimmt sein.
Erst WMS und ERP machen aus RFID-Daten einen Prozess
Ein RFID-Reader erkennt zunächst einen Datenträger. Ob diese Identifikation einen Wareneingang, eine Umlagerung oder eine Versandkontrolle auslösen soll, entscheidet das übergeordnete System.
Hier kommt der Integration von RFID in Lagerverwaltung, ERP und Middleware besondere Bedeutung zu.
„RFID-Daten sorgen nur dann für einen Mehrwert, wenn sie in übergeordneten Systemen weiterverarbeitet werden“, erklärt Grumpe.
Beispielsweise können die Lesungen eines Gabelstaplers zusammen mit den entsprechenden Prozessinformationen zur Umbuchung einer Palette auf einen anderen Lagerplatz führen. An einem Versand-Gate lassen sich erfasste Artikel mit einem zuvor erstellten Lieferschein vergleichen. Stimmen die Daten überein, kann das System die Vollständigkeit der Sendung automatisch überprüfen.
Dafür müssen die einzelnen Lesungen unterschiedlicher RFID-Reader zusammengeführt und den jeweiligen Warenbewegungen zugeordnet werden.
Die eigentliche Prozessautomatisierung findet somit nicht im RFID-Tag statt. Sie entsteht durch die Verbindung zuverlässiger Identifikationsdaten mit der Anwendungslogik von WMS, ERP oder anderen übergeordneten Systemen.
Mit wenigen Lesepunkten beginnen – und später erweitern
Nicht jedes Unternehmen muss sofort den gesamten Materialfluss mit RFID ausstatten. Häufig beginnt die Einführung an einem besonders wichtigen Übergabepunkt, beispielsweise im Wareneingang oder Versand.
Damit daraus später eine umfassendere Lösung entstehen kann, sollten Erweiterungsmöglichkeiten bereits bei der Planung berücksichtigt werden.
Grumpe empfiehlt deshalb standardisierte Hardware- und Softwarekomponenten. Besteht ein RFID-Gate aus Standardkomponenten, lassen sich zusätzliche Lesepunkte aufbauen, ohne die technische Lösung vollständig neu entwickeln zu müssen.
Gleichzeitig müssen die übergeordneten Systeme weitere Reader, zusätzliche Datenströme und neue Prozessschritte integrieren können. Standardisierte Schnittstellen und Kommandos erleichtern diese Erweiterungen.
Die Skalierbarkeit einer RFID-Anwendung hängt damit nicht nur von der Funktechnik ab, sondern ebenso von der Softwarearchitektur.
Die richtigen Lesepunkte entscheiden über die Transparenz
Eine durchgängige Materialverfolgung erfordert nicht, jede Ware auf jedem Meter ihres Transportwegs zu erfassen. Entscheidend ist, die relevanten Warenbewegungen zuverlässig zu erkennen und den richtigen Prozessen zuzuordnen.
RFID-Gates kontrollieren definierte Übergänge, Tunnel erfassen Waren auf Förderstrecken und Gabelstapler bringen die Identifikation direkt an den Ort der Handhabung. Erst durch die Verknüpfung dieser Informationen in WMS und ERP entsteht ein nachvollziehbarer Materialfluss.
Für Hendrik Grumpe liegt der Schlüssel deshalb nicht in der Anzahl der installierten Reader, sondern in der intelligenten Kombination stationärer und mobiler Erfassungspunkte.